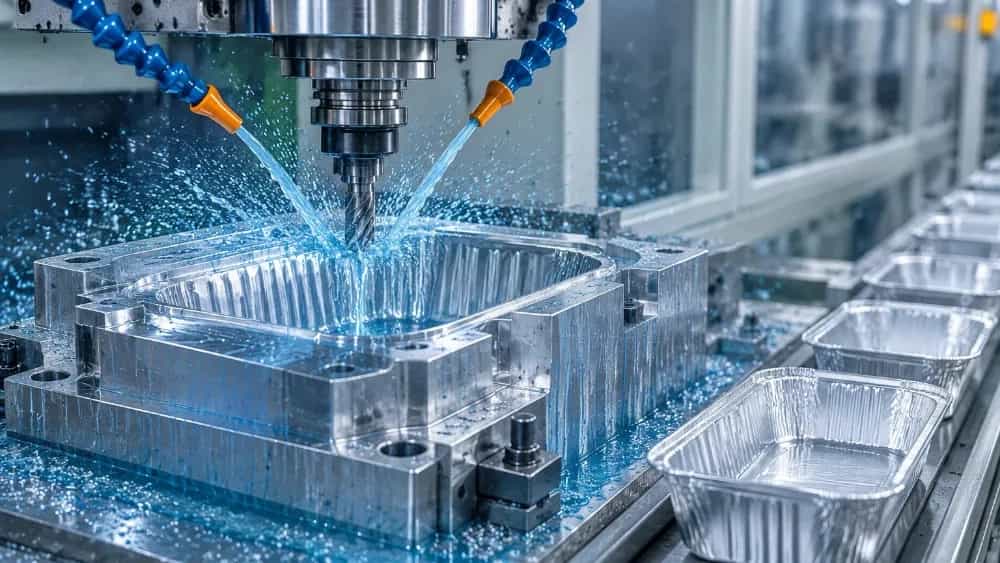
يعتمد سعر تصنيع قالب حاويات الألومنيوم القابل للتصرف على درجة الكتلة الفولاذية، وعدد الأذرع أو الأذرع، ودقة التصنيع باستخدام الحاسب الآلي ونظام قطع الحواف. يتم حساب هذه التكلفة بناءً على نوع الشياق والمصفوفة وآلية الزنبرك الهوائي وسمك الرقاقة الواردة. قبل البدء في عملية التصنيع، يجب على العميل تحديد الأبعاد الدقيقة للحاوية والقدرة الحمولة لمكبس خط الإنتاج لتقدير التكلفة الهندسية.
في خطوط تعبئة المواد الغذائية الأوتوماتيكية، لا يعد القالب مجرد أداة لتشكيل المعدن، بل هو القلب النابض لخط الإنتاج، وهو ما يحدد عائد الاستثمار. تُظهر التجربة التشغيلية أنه حتى جزء بسيط من المليمتر من الخطأ في حواف القطع للمصفوفة يمكن أن يتسبب في تمزيق مستمر لرقائق الألومنيوم وإيقاف خط الضغط. وقد جعلت هذه المسألة العوامل التي تحدد تكلفة البناء يتم تقييمها بما يتجاوز وزن الحديد الخام المستخدم.
المتغيرات الرئيسية في حساب تكلفة صنع قالب الألومنيوم
في الحسابات الفنية لورش القولبة، يتم تحديد السعر النهائي بناءً على مجموعة من عمليات الهندسة العكسية ونوع المادة ووقت التصنيع. وقد أثبت فحص العينات المنفذة في ورشة أزين صنعت أن فصل التكاليف يمنح صاحب العمل رؤية أوضح لتحسين الميزانية.
درجة الصلب والمعالجة الحرارية للشياق والمصفوفة
إن اختيار نوع الفولاذ له أكبر مساهمة في متانة الأداة والتكلفة الأولية. بالنسبة لقوالب حاويات الألومنيوم، عادةً ما يتم استخدام فولاذ أدوات العمل الساخنة أو سبائك الفولاذ ذات مقاومة التآكل العالية مثل SPK أو الدرجات القياسية 1.2379 و1.2344. بعد التصنيع، يجب أن تخضع هذه الفولاذات للمعالجة الحرارية للتصلب الفراغي بحيث تصل صلابة سطحها إلى أكثر من 56 إلى 60 روكويل سي. يؤدي استخدام مواد ذات نوعية رديئة أو المعالجة الحرارية التقليدية في فرن مفتوح إلى تغيير أبعاد القالب والتآكل المبكر لشفرات القطع.
عدد الرسائل والتداول الاسمي للصحافة
تم تصميم قوالب المنزل الواحد أو المنزلين أو المنازل المتعددة لتوزيعات مختلفة. مع زيادة عدد التجاويف، تزداد مساحة الكتلة الأم وحجم المعالجة المتزامنة وتعقيد قنوات خروج الهواء بطريقة غير خطية. في صناعة القوالب ذات البابين يعتبر توازن ضغط الشياق في جميع الثقوب شرطا لصحة الحاوية النهائية، لأن رقائق الألومنيوم بسماكة 45 إلى 65 ميكرون لا تتحمل أي ضغط غير متوازن.
نظام القطع وآلية الطائرة الورقية الهوائية
الفرق الكبير بين قوالب الألومنيوم وقوالب تشكيل البلاستيك يكمن في نظام القطع المحيطي. يجب أن يكمل الشياق والقالب تحديد الخطوط وقطع الحاوية بضغطة ضغط واحدة. يتضمن تصميم حلقات القطع الكربيدية وآلية النفخ الهوائي لرمي الحاوية نحو الحزام الناقل جزءًا كبيرًا من التكاليف الجانبية للأجزاء القياسية.
تحديات خط الإنتاج الخفية التي تبرر تكلفة التصنيع
بعض المشترين، عند مقارنة الفواتير المسبقة، ينتبهون فقط إلى فرق السعر النهائي، في حين أن هناك معلمات مخفية تظهر نفسها في الأشهر الأولى من الإنتاج.
التكيف مع تقلب سمك الرقائق في السوق المحلية
لا تتمتع رقائق الألومنيوم المتوفرة في السوق المحلية دائمًا بالسماكة الكاملة. يجب أن يحسب الميكانيكي الركود بين الشياق والمصفوفة بطريقة بحيث لا تتعرض الحاوية لطي أو قطع شديد في الجسم مع وجود بضعة ميكرونات من تقلبات سماكة الورقة. ويعتمد تحقيق هذا التسامح على التشغيل الدقيق للشرارة وقطع الأسلاك، مما يؤدي إلى تكلفة تشغيلية مختلفة.
صلابة الصيانة وقابلية استبدال الأجزاء المستهلكة
يتم تجميع القالب القياسي الصناعي بطريقة معيارية. إذا تباطأت حافة القطع بعد إنتاج مئات الآلاف من الضربات، فليس من الضروري حلق سطح القالب بالكامل؛ وبدلاً من ذلك، يجب أن تكون الأجزاء المقطوعة والمدخلات قابلة للتفكيك والأرضية والاستبدال بشكل منفصل. يتطلب بناء هيكل معياري المزيد من وقت البرمجة والطحن، ولكنه يقلل من تكاليف الإصلاح والصيانة لمصنع المشتري.
خطوات تقدير الميزانية بتنسيق أزين صنعت
من أجل الوصول إلى رقم الإنتاج الحقيقي، يتم أولاً تقييم العينة المادية للحاوية المطلوبة أو الملف ثلاثي الأبعاد أو عينة تصميم العبوة. بعد ذلك يتم فحص حمولة المكبس الهيدروليكي أو الميكانيكي الخاص بصاحب العمل، ومسار الماكينة ونظام تغذية الألواح بحيث يتم تصنيع أبعاد أحذية القالب وفقًا لمعايير المصنع. بناءً على القدرة الإنتاجية اليومية المستهدفة، يقترح الفريق الهندسي لشركة Azin Sanat النوع الأكثر ملاءمة من الفولاذ والعدد الأمثل للثقوب بحيث يكون العمر الإنتاجي للقالب متوافقًا تمامًا مع رأس المال الأولي.