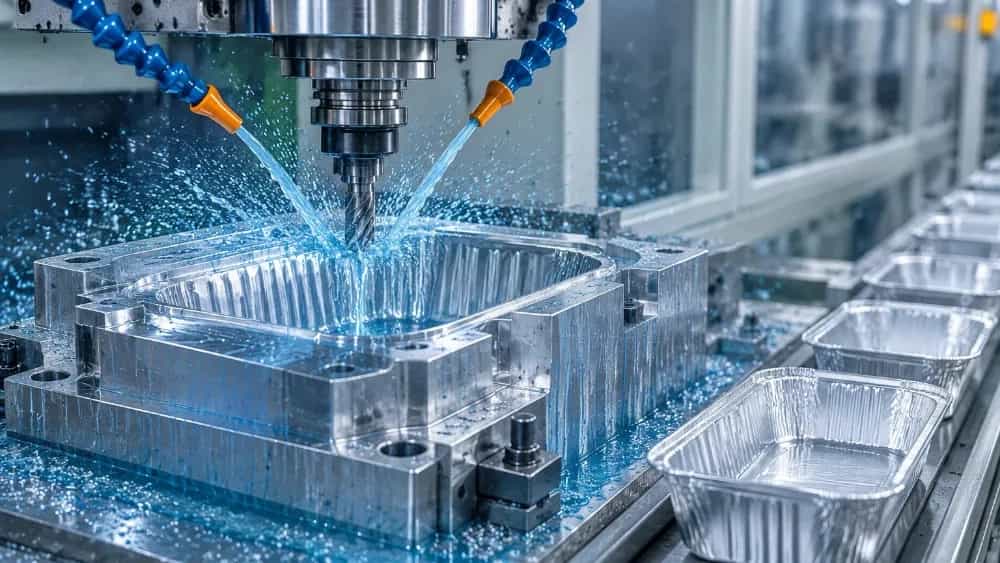
قیمت ساخت قالب ظروف آلومینیومی یکبار مصرف به گرید بلوک فولادی، تعداد کویته یا کویتی، دقت ماشینکاری CNC و سیستم برش لبه بستگی دارد. این هزینه بر اساس نوع سنبه و ماتریس، مکانیزم پران هوا و ضخامت فویل ورودی محاسبه میشود. سفارشدهنده پیش از آغاز فرآیند ساخت باید ابعاد دقیق ظرف و توان تناژ پرس خط تولید را برای تخمین هزینه مهندسی مشخص کند.
در خطوط اتوماتیک بستهبندی غذا، قالب صرفاً یک ابزار فرمدهی فلزی نیست، بلکه قلب تپنده خط تولید محسوب میشود که بازدهی سرمایهگذاری را تعیین میکند. تجربه عملیاتی نشان میدهد حتی کسری از میلیمتر خطا در لبههای برشی ماتریس میتواند موجب پارگی مداوم فویل آلومینیوم و توقف خط پرس شود. همین موضوع باعث شده فاکتورهای تعیین هزینه ساخت، فراتر از وزن خام آهن مصرفی ارزیابی شوند.
متغیرهای اصلی در محاسبه هزینه ساخت قالب آلومینیومی
در محاسبات فنی کارگاههای قالبسازی، قیمت نهایی بر اساس مجموعهای از فرآیندهای مهندسی معکوس، نوع متریال و زمان ماشینکاری تعیین میشود. بررسی نمونههای اجراشده در کارگاه آذین صنعت ثابت کرده است که تفکیک هزینهها به کارفرما دید شفافتری برای بهینهسازی بودجه میدهد.
گرید فولاد و عملیات حرارتی سنبه و ماتریس
انتخاب نوع فولاد بیشترین سهم را در ماندگاری ابزار و هزینه اولیه دارد. برای قالبهای ظروف آلومینیومی معمولاً از فولادهای ابزار گرمکار یا فولادهای آلیاژی با مقاومت به سایش بالا مانند SPK یا گریدهای استاندارد 1.2379 و 1.2344 استفاده میشود. این فولادها پس از ماشینکاری باید تحت عملیات حرارتی سختکاری خلاء قرار گیرند تا سختی سطحی آنها به بیش از ۵۶ تا ۶۰ راکول سی برسد. استفاده از متریال نامرغوب یا عملیات حرارتی سنتی در کوره باز، تغییر ابعادی قالب و استهلاک زودهنگام تیغههای برش را به دنبال دارد.
تعداد کویته و تیراژ اسمی دستگاه پرس
قالبهای تکخانه، دوخانه یا چندخانه برای تیراژهای گوناگون طراحی میشوند. با افزایش تعداد کویته، مساحت بلوک مادر، حجم ماشینکاری همزمان و پیچیدگی کانالهای خروج هوا به شکل غیرخطی بالا میرود. در ساخت قالبهای دوخانه به بالا، بالانس بودن فشار سنبه در تمام حفرات شرط سلامت ظرف نهایی است، زیرا فویل آلومینیوم با ضخامتهای ۴۵ تا ۶۵ میکرون هیچگونه تلرانس نامتوازن فشاری را تحمل نمیکند.
سیستم برش و مکانیزم پران بادی
تفاوت بزرگ قالب آلومینیومی با قالبهای فرمینگ پلاستیکی در سیستم برش محیطی همزمان است. سنبه و ماتریس باید فرمدهی و برش کنگرهای دور ظرف را در یک کورس ضربه پرس به اتمام برسانند. طراحی رینگهای برش کاربایدی و مکانیزم دمش پنوماتیک برای پرتاب ظرف به سمت تسمهنقاله، بخش حساسی از هزینههای جانبی قطعات استاندارد را شامل میشود.
چالشهای پنهان خط تولید که هزینه ساخت را توجیه میکنند
برخی خریداران هنگام مقایسه پیشفاکتورها، تنها به تفاوت قیمت نهایی توجه میکنند، در حالی که پارامترهای پنهانی وجود دارد که در ماههای اول تولید خود را نشان میدهند.
تطابق با نوسان ضخامت فویل در بازار داخلی
فویلهای آلومینیومی عرضهشده در بازار محلی همواره یکنواختی ضخامت کاملی ندارند. لقی بین سنبه و ماتریس باید بهگونهای توسط ماشینساز محاسبه شود که با نوسان چند میکرونی ضخامت ورق، ظرف دچار چینخوردگی شدید یا بریدگی بدنه نشود. دستیابی به این تلرانس بسته به ماشینکاری دقیق اسپارک و وایركات دقیق دارد که هزینه اجرایی متفاوتی را به همراه میآورد.
سختی نگهداری و تعویضپذیری قطعات مصرفی
یک قالب استاندارد صنعتی به صورت ماژولار مونتاژ میشود. در صورت کند شدن لبه برشی پس از تولید صدها هزار ضربه، لزومی به تراشیدن کل سطح قالب نیست؛ بلکه قطعات برشی و اینسرتها باید به صورت مجزا قابل دمونتاژ، سنگزنی و جایگزینی باشند. ساخت ساختار ماژولار نیازمند صرف زمان برنامهنویسی و فرزکاری بیشتری است، اما هزینههای تعمیرات و نگهداری کارخانه خریدار را به حداقل میرساند.
مراحل برآورد بودجه در قالب سازی آذین صنعت
برای رسیدن به عدد واقعی ساخت، ابتدا نمونه فیزیکی ظرف مورد نظر، فایل سهبعدی یا نمونه طراحی بستهبندی ارزیابی میشود. سپس تناژ پرس هیدرولیک یا مکانیکی کارفرما، کورس دستگاه و سیستم فیدر ورق بررسی میگردد تا ابعاد کفشک قالب مطابق با استانداردهای کارخانه ساخته شود. تیم مهندسی آذین صنعت بر مبنای توان تولید روزانه هدف، مناسبترین تیپ فولاد و تعداد بهینه حفرات را پیشنهاد میدهد تا طول عمر مفید قالب با سرمایه اولیه همخوانی کامل داشته باشد.